Un mentore in ogni turno.
Un assistente alla manutenzione basato sull'intelligenza artificiale per linee di produzione gestite da PLC. Nato in un impianto di estrusione dell'alluminio.
Legge i programmi PLC, gli allarmi, i manuali e gli schemi elettrici della vostra linea e dice al tecnico cosa controllare per primo.
Guardate quattro risposte realiChe cos'è
Quando la pressa si ferma di notte, in impianto non c'è nessuno della manutenzione. La risposta è in uno dei 1.386 PDF, in sette programmi PLC, negli ordini di lavoro della primavera scorsa. WerkMentor la porta sul telefono dell'operatore.
Per chi è. Responsabili della manutenzione, direttori di stabilimento e ingegneri dell'automazione in impianti con linee gestite da PLC, e gli operatori del turno di notte. È nato sulle presse di estrusione.
A cosa risponde. Quale bit del PLC ha generato l'allarme, cosa attende quella logica, cosa controllare e in quale ordine, la pagina dello schema e se è già successo.
Dove funziona. In un'istanza solo per il vostro impianto, sui nostri server o su un server all'interno dell'impianto. Non si collega mai a un PLC.
Come iniziare. Inviateci tre testi di allarme dal vostro pannello. Entro due giorni lavorativi ricevete cosa dice WerkMentor su ciascuno.
Quattro domande reali
Poste sulle nostre quattro linee, con risposte tratte dai loro stessi file.
Tecnico, pressa di estrusioneDie Slide: timeout pressure hold die backward
WerkMentor, risposta in 45 s
Alla slitta della matrice è stato chiesto di mantenere la posizione arretrata sotto pressione, e la conferma di pressione non è arrivata entro 5 secondi.
- Bit di allarme
- DB112.DBX1.7
- Impostato in
- G12MDie_FC, segmento 13
- Attende
- PR15-1 ≥ 10 entro 5 s
- Dispositivo
- 110.15.PR15-1, ingresso %I497.0
Controllate in quest'ordine
- La slitta ha davvero raggiunto il finecorsa arretrato?
- Misurate la pressione reale sul trasduttore PR15-1 prima di sospettare l'elettronica.
- Controllate il suo connettore IO-Link su A01_CB05_P2.
- Verificate che il sensore della slitta sia ben fissato: l'ordine di lavoro 359 ne ha trovato uno allentato su questo gruppo.
Schemi elettrici, pagina 548: trasduttori PR15-1 e PR15-2
Tecnico, forno billetteLaser measuring log fault [104.12.PH04] - [1706B6.1]
WerkMentor, risposta in 55 s
Il sensore laser sullo spintore del forno non ha confermato la barra nella posizione prevista dello spintore. Il testo del pannello indica 1706B6.1, un dispositivo che non esiste né negli schemi né nel programma: il sensore è 1503B6.1.
- Bit di allarme
- DB1121.DBX1.3
- Impostato in
- G104Pusher_fc, segmento 6
- Dispositivo
- 1503B6.1, tipo O5D100
- Connettore
- 104.12.PH04
Controllate in quest'ordine
- Controllate il sensore 1503B6.1: lente pulita, una barra davvero davanti, cavo integro.
- Osservate ExtBit.5 online mentre passa una barra. Se non cambia mai, sospettate il sensore o il suo cavo.
- Verificate che i segnali di posizione dello spintore corrispondano alla sua posizione reale.
- Prima di mettere le mani oltre la protezione, mettete in sicurezza l'idraulica e la pneumatica dello spintore (lockout).
Schemi elettrici, pagina 562: cablaggio del sensore 1503B6.1
Tecnico, linea di verniciatura a polvereSul pannello c'è l'allarme 20. Che cos'è e come lo resetto?
WerkMentor, risposta in 19 s
Guasto di coppia. L'azionamento del trasportatore gira, ma il sensore di impulsi non dà impulsi da 6 secondi: la catena è bloccata o il giunto a frizione è slittato. L'allarme resta memorizzato e blocca l'avvio del trasportatore.
- Bit di allarme
- %M403.3
- Impostato in
- Alarms, segmento 23
- Blocca
- avvio trasportatore, segmento 1
- Sensore di impulsi
- %I0.2
Controllate in quest'ordine
- Mettete in sicurezza (lockout) prima di entrare nell'area dell'azionamento del trasportatore.
- Guardate la catena dove si è fermata: un trascinatore incastrato, un carico schiacciato, un carrello bloccato.
- Controllate il giunto a frizione RU3 sull'azionamento.
- Girate l'albero a mano e osservate %I0.2. Nessun impulso: il sensore è guasto e l'allarme tornerà.
Reset: ALARM RESET sul pannello cancella tutte le parole di allarme in una volta
Tecnico, pulizia matriciDov'è collegato il pressostato dell'aria e quale allarme genera?
WerkMentor, risposta in 15 s
Il pressostato dell'aria è sull'ingresso %I0.1. Quando segnala mancanza d'aria, il segmento 2 di all.10_g genera l'allarme g/005, «Air pressure switch alarm».
- Ingresso
- %I0.1
- Bit di allarme
- DB180.DBX0.5
- Codice allarme
- g/005
- Stazione
- Vasche
Controllate in quest'ordine
- Leggete il manometro prima del pressostato: c'è aria all'ingresso?
- Misurate 24 V sul pressostato, morsetto SP17.2.
- Seguite il segnale dal morsetto X12.58 fino all'ingresso 17.2 nel quadro E1.
Schema di cablaggio, pagina 135: pressostato aria
Trovata la causa, il fermo finisce.
Sostituire un sensore richiede pochi minuti. Sapere che è proprio quel sensore significa l'elenco allarmi, il programma PLC, gli schemi, gli ordini di lavoro dell'anno scorso e l'unica persona che se lo ricorda. Questa ricerca la fa WerkMentor, e mostra da dove viene ogni risposta.
72 h di fermo in meno all'anno
36.000 € all'anno, al vostro costo orario
Con le cifre di esempio. Un calcolo, non una promessa. Il pilota mostra cosa fa sulla vostra linea.
57 s
Tempo mediano di risposta su 268 domande nel nostro impianto. Una su quattro richiede più di due minuti; le quattro risposte qui sopra hanno richiesto 15–55 s.
2,69 / 1,43
Qualità delle risposte (su 5) dei tecnici con e senza un assistente documentale basato sui propri file di progetto, in uno studio sul campo dell'ETH di Zurigo del 2025. Risposte migliori, non più veloci, e i meno esperti ne hanno beneficiato di più. Non è il nostro prodotto, ma è la stessa idea.
Leggete lo studioIl turno di notte ha una risposta.
Quando la linea si ferma di notte e in impianto non c'è nessuno della manutenzione, l'operatore riceve la causa dell'allarme e i controlli in ordine, e sa quando una chiamata serve davvero.
Meno ipotesi sbagliate al primo colpo.
Ogni risposta indica il bit del PLC, il segmento e la pagina dello schema. Sul forno billette ha scoperto un testo del pannello che nomina un dispositivo che non esiste né negli schemi né nel programma.
Il know-how resta in impianto.
Gli ordini di lavoro e le note dei vostri tecnici entrano nella risposta successiva, come il sensore allentato trovato dall'ordine di lavoro 359. Resta anche quando le persone vanno in ferie, cambiano turno o vanno in pensione.
Una chiamata migliore al costruttore.
Quando serve comunque l'assistenza del costruttore, chiamate con il bit, il segmento e la pagina dello schema già trovati.
Sei settimane su una linea
Le sei settimane iniziano quando arrivano i vostri file.
13.451
pagine su una linea di estrusione, tutte consultabili
Linee
Linea di estrusionePresezzi, linea completa
- Controllore
- Siemens S7-1500F
- Programmi PLC
- 7, con 1.749 blocchi
- Allarmi del pannello
- 14.319, di cui 11.543 ricondotti al bit PLC esatto
- Documenti
- 1.386, con 13.451 pagine
- Profondità
- Completa: allarme, bit, segmento, pagina dello schema
Pulizia matricicostruttore italiano
- Controllore
- Siemens S7-1200
- Programmi PLC
- 2, con 221 blocchi
- Allarmi del supervisore
- 384, di cui 208 ricondotti al bit PLC
- Documenti
- 359 pagine
- Profondità
- Completa
Linea di verniciatura a polverecostruttore turco
- Controllore
- Siemens S7-1200
- Programma PLC
- 1, con 17 blocchi
- Pannello
- WinCC Basic
- Documenti
- 54, con 289 pagine
- Profondità
- Completa
Cabina di verniciaturacostruttore tedesco
- Controllore
- Beckhoff TwinCAT
- Programma PLC
- Non ancora fornito dal costruttore
- Documenti
- Schema di 107 fogli, letto con OCR, e la procedura di collaudo
- Pagine
- 113
- Profondità
- Documenti
Tracciamento degli allarmi nel PLC: Siemens S7-1200 e S7-1500. Beckhoff: assistenza basata sulla documentazione, da manuali e schemi; il tracciamento della logica PLC non è al momento supportato.
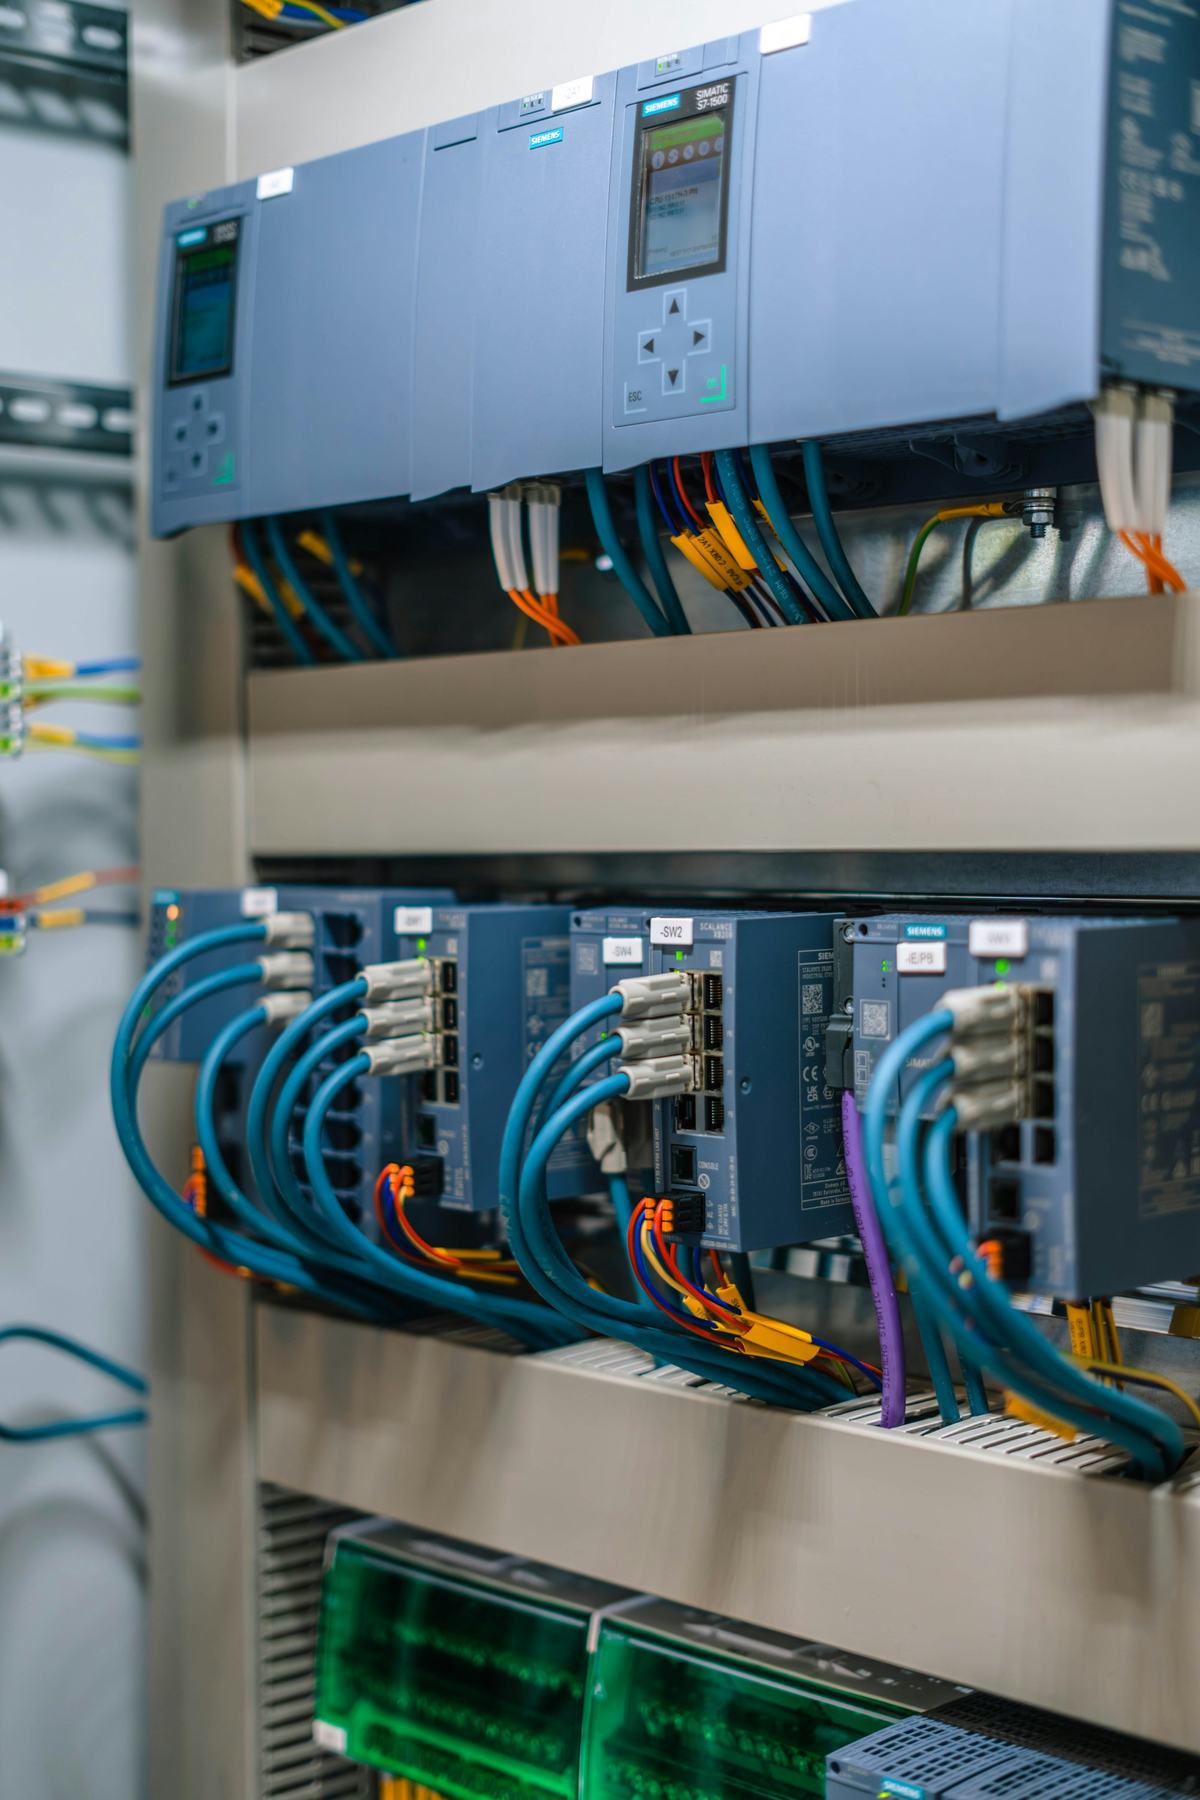
Nato in un impianto di estrusione
WerkMentor è nato nell'impianto di estrusione del nostro gruppo e lì lavora già ogni giorno, in produzione, su quattro linee di quattro costruttori.
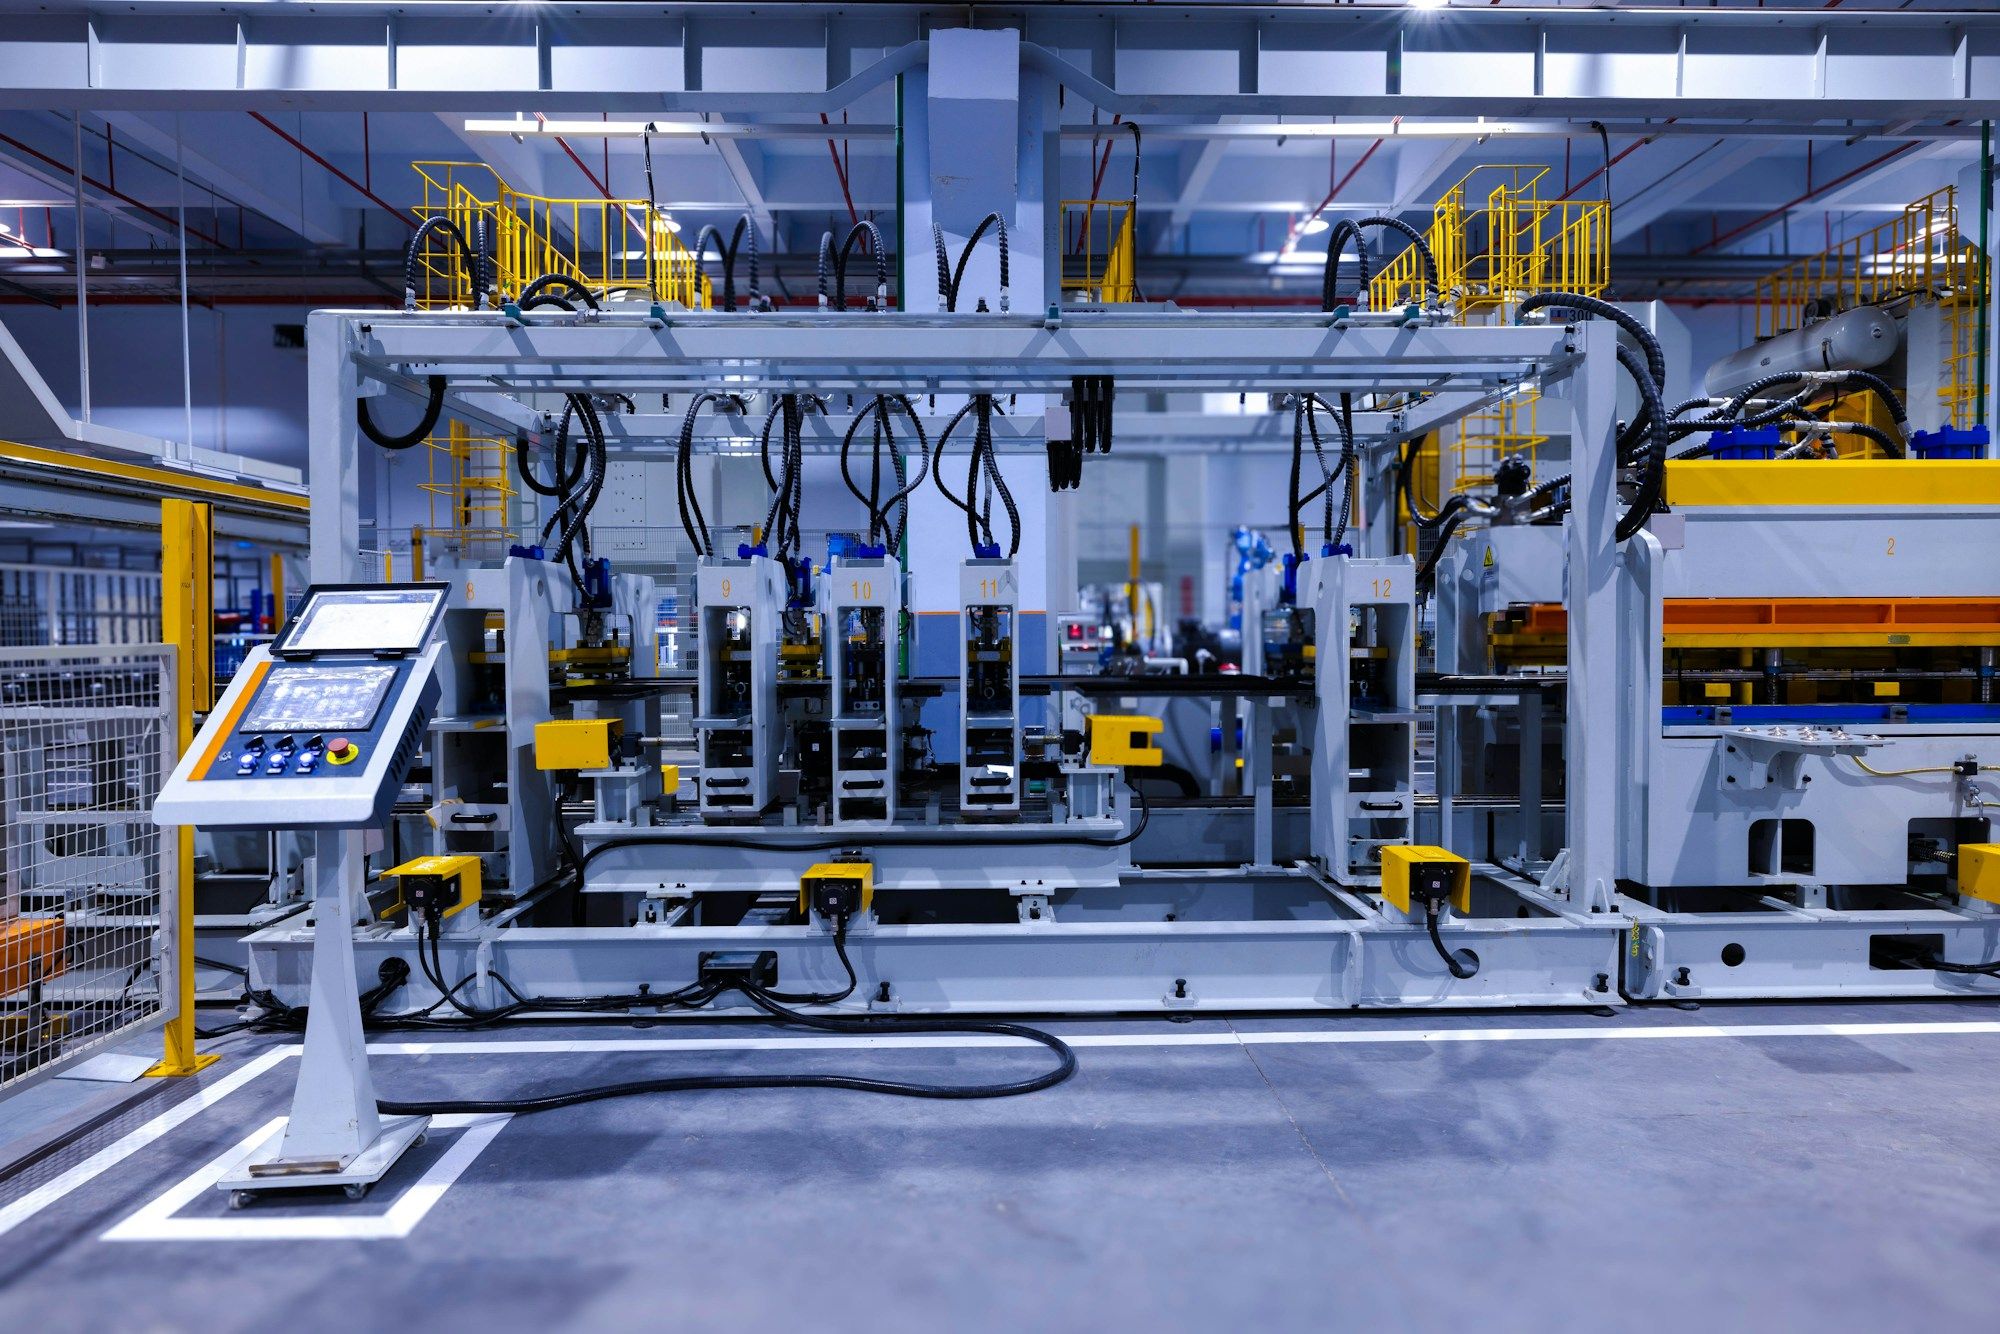
L'abbiamo costruito per la nostra squadra di manutenzione, e ogni funzione ha dovuto dimostrare il suo valore sulla linea, durante un fermo reale. Poi sono arrivate la pulizia matrici e la linea di verniciatura a polvere, di altri costruttori e con altri controllori.
Impianto di riferimento
Una linea Presezzi completa da 8 pollici con pressa da 25 MN a carico frontale.
- Linee
- 4
- Costruttori
- 4
- In uso
- Ogni giorno, in produzione
Prima il pilota | Pilotaprezzo fisso | Abbonamentoper linea e anno |
|---|---|---|
| Durata | 6 settimane | Un anno, rinnovato ogni anno |
| Linee | Una linea | Ogni linea dell'impianto |
| I vostri file | Sotto NDA, indicizzati nella vostra istanza | Restano nella vostra istanza, in formati aperti |
| Aggiornamenti dei programmi | Secondo necessità durante il pilota | Due all'anno inclusi, altri su richiesta |
| Valutato da | Il vostro responsabile della manutenzione, 30 domande reali | I vostri tecnici, ogni giorno |
| Alla fine | Tenete gli indici, oppure cancelliamo tutto | Lo stesso, in qualsiasi momento ve ne andiate |
| Richiedete un pilota | Chiedete per una linea |
Il vostro IT chiederà
Si collega ai nostri PLC?
No. WerkMentor lavora dai file di backup: l'archivio del progetto PLC, il progetto del pannello e la documentazione. Non esiste alcun percorso di scrittura, non serve accesso alla vostra rete di controllo e la messa in servizio non causa fermi.
Vi servono le password dei nostri PLC?
No. Il vostro team sblocca i blocchi protetti ed esegue il nostro kit di esportazione sul vostro PC di engineering. La password non lascia mai l'impianto.
Dove sono conservati i nostri file?
In un'istanza solo per il vostro impianto: sui nostri server, oppure su un server all'interno dell'impianto se l'archivio del progetto deve restare in fabbrica. I file, i loro indici, tutte le conversazioni e le note salvate dai vostri tecnici restano in quell'istanza.
Cosa esce dall'impianto?
L'indicizzazione, compresa la lettura degli schemi scansionati, avviene nella vostra istanza e non invia nulla al modello linguistico. Per ogni domanda il modello riceve la domanda, l'eventuale foto, le istruzioni del vostro impianto e ciò che trova la ricerca di WerkMentor: righe dell'elenco allarmi, segmenti del PLC, il testo delle pagine di manuali e schemi. Nel nostro impianto sono in mediana circa 13.000 caratteri per risposta, quattro o cinque pagine, mai l'intero archivio. Salvando un'analisi la conversazione viene inviata ancora una volta. Con un'istanza sui nostri server, i file esportati arrivano anche a noi, sotto NDA. Conservare i file nell'impianto non rende locale l'elaborazione AI.
I nostri dati vengono usati per altri?
Mai. Nulla della vostra istanza viene usato per un altro cliente o per addestrare un modello. Quando ve ne andate, ricevete gli indici in formati aperti, oppure cancelliamo tutto e lo confermiamo per iscritto.
Quale modello linguistico scrive le risposte?
Un modello commerciale usato tramite la sua API business, con condizioni che escludono l'addestramento sui vostri dati.
E se sbaglia?
Ogni risposta cita le sue fonti e apre la pagina dello schema, così il tecnico può verificare. Quando i vostri file non coprono una domanda, lo dice invece di tirare a indovinare. È un consiglio per personale qualificato, non una funzione di sicurezza.
Può seguire le regole del nostro impianto?
Sì, come impostazioni e non come codice: cosa possono fare gli operatori e cosa resta alla manutenzione, chi chiamare per area e turno, le vostre lingue e come il vostro sistema di manutenzione chiama i suoi campi.
Con quali linee e PLC funziona?
Con le linee gestite da PLC di cui potete esportare l'archivio del progetto, l'elenco allarmi, i manuali e gli schemi elettrici, non solo le presse. Nel nostro impianto copre la linea di estrusione, la pulizia matrici, la linea di verniciatura a polvere e la cabina di verniciatura. Ricondurre un allarme al bit PLC esatto funziona oggi su Siemens S7-1200 e S7-1500. Su Beckhoff WerkMentor lavora da manuali e schemi e non segue la logica PLC. Per altri controllori, inviateci un archivio di progetto e vi diciamo cosa può farci.
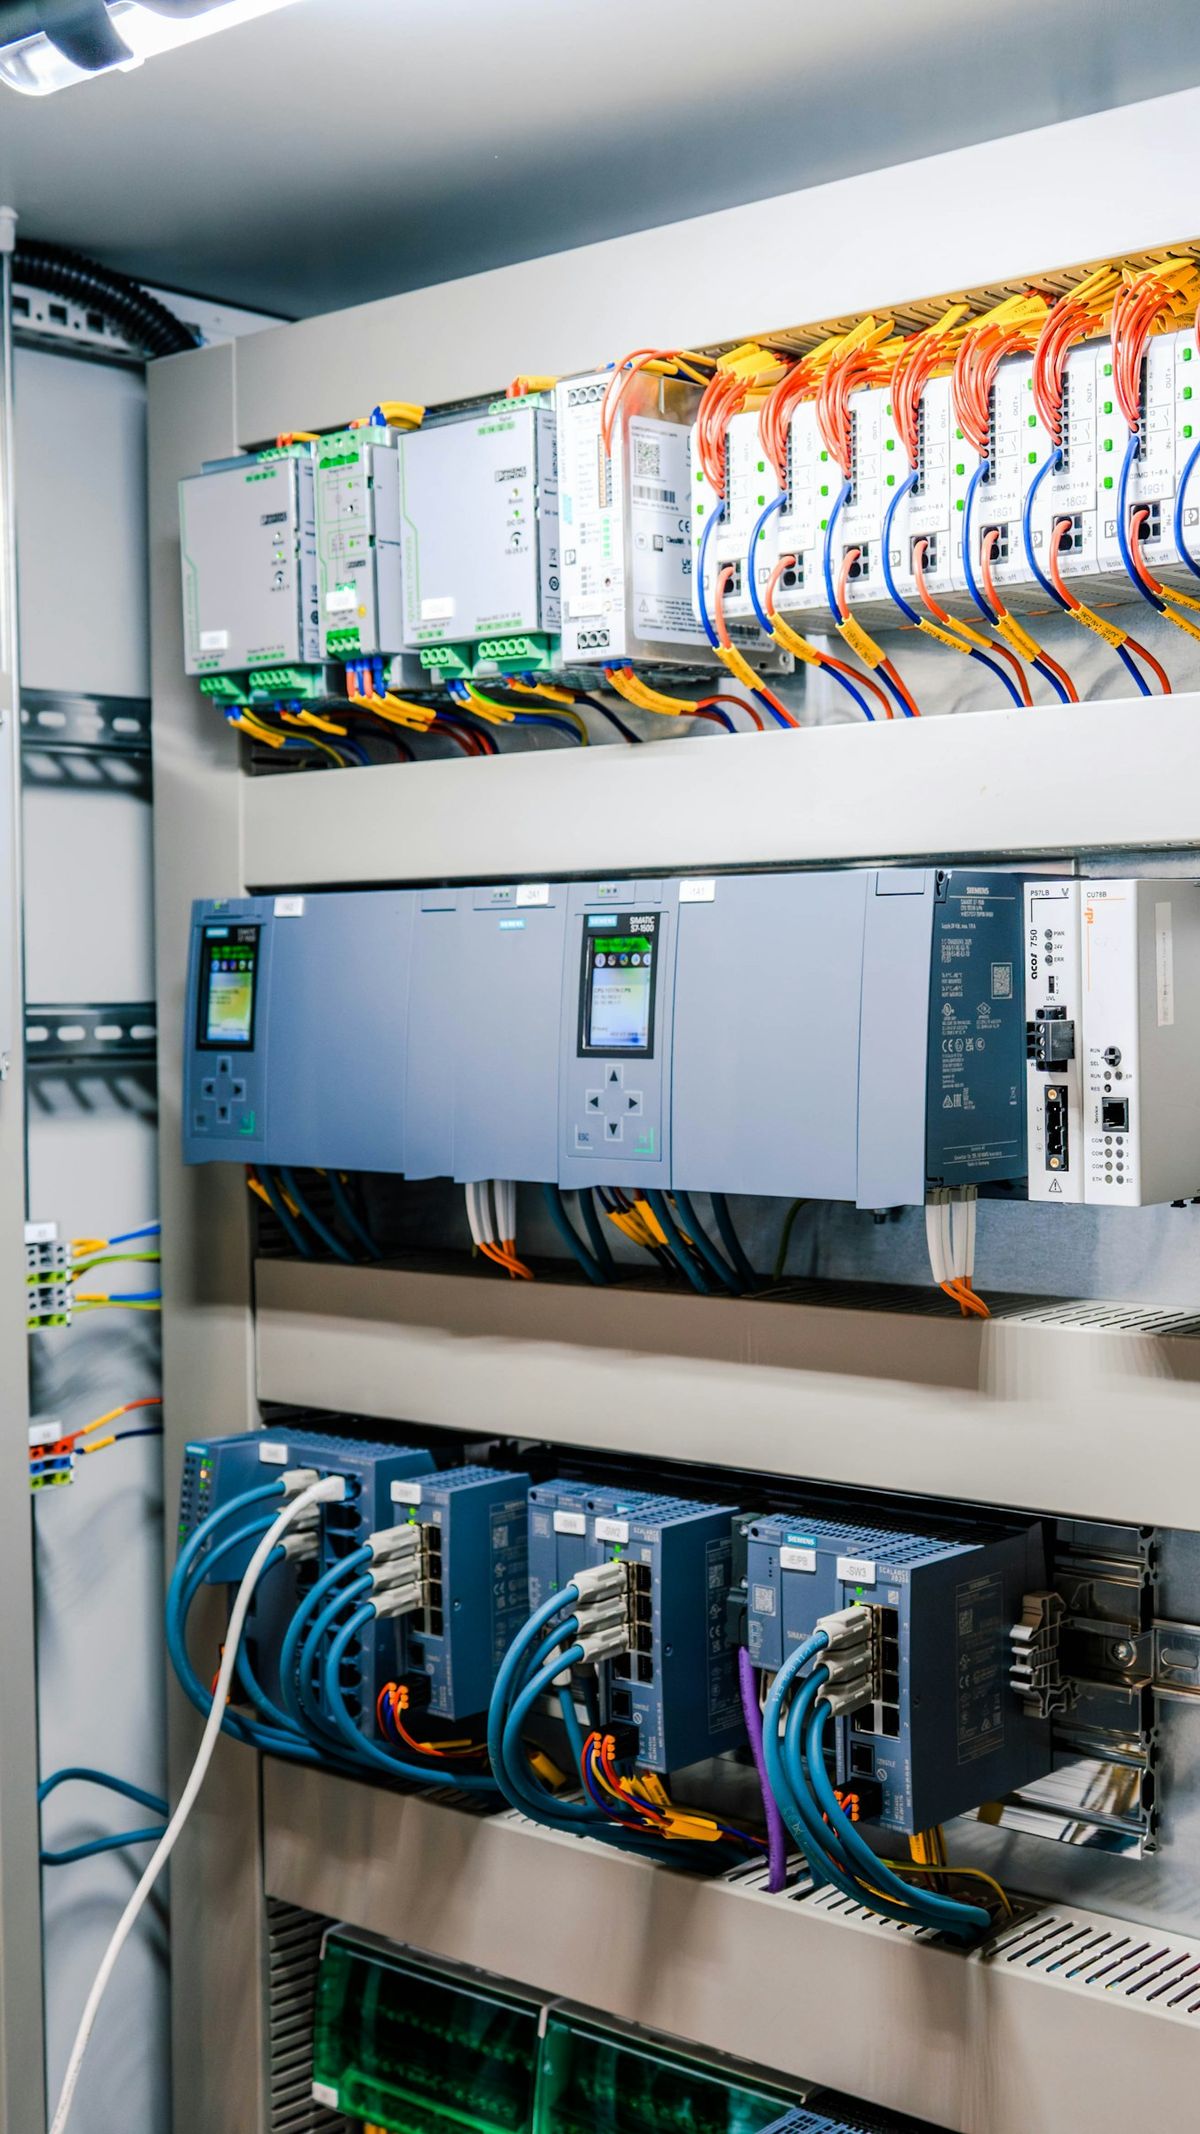
Inviateci tre allarmi
Entro due giorni lavorativi vi rispondiamo con ciò che WerkMentor ne dice sulla nostra linea. Non servono file né NDA.
Tracciamento degli allarmi nel PLC: Siemens S7-1200 e S7-1500. Beckhoff: assistenza basata sulla documentazione, da manuali e schemi; il tracciamento della logica PLC non è al momento supportato.
Scrivetecioppure scrivete a contact [at] werkmentor.com
Brochure (PDF)